Comment réussir le soudage de l’inox sans défaut
 Madeleine
•
18 octobre 2026
Le soudage inox est une opération délicate, car l’inox réagit vite à la chaleur et garde peu de place à l’approximation. Ce matériau, proche de l’acier mais plus exigeant, demande une soudure propre, stable et visuellement nette. Le soudage inox constitue donc un savoir-faire à part entière : il permet de limiter la corrosion, de contrôler la déformation et d’obtenir un résultat durable. Si vous débutez ou si vous cherchez à améliorer vos gestes, ce guide vous aide à comprendre les bons réflexes, du choix du procédé jusqu’aux finitions.
L’inoxydable n’aime ni les impuretés ni les excès thermiques, et c’est précisément pour cela que le soudage inox demande plus de maîtrise que le soudage de l’acier classique. Dans une cuisine professionnelle, sur une rambarde ou dans un atelier de maintenance, la précision compte autant que la solidité. Vous allez voir comment choisir la bonne méthode, préparer chaque pièce et éviter les défauts qui ruinent une belle finition.
Comprendre les bases de l’inox avant de commencer
L’inox est un alliage pensé pour résister à la corrosion, mais cette propriété change la façon de souder l’inox au quotidien. Par rapport à l’acier, l’inoxydable supporte mal les surchauffes et les contaminations de surface, car sa couche protectrice peut être altérée par une soudure mal conduite. Le chrome joue ici un rôle central : il aide à protéger le métal, mais il impose aussi une technique plus rigoureuse. Il est important de savoir qu’un mauvais apport thermique peut fragiliser l’inox et marquer durablement la zone soudée.
La différence entre inox et acier classique se voit donc dans la préparation, le réglage et le contrôle visuel. Pour mieux comprendre, gardez en tête ces familles d’inox :
| Famille | Comportement de base |
|---|---|
| Austénitique | Très courant, bonne tenue à la corrosion, soudage assez accessible |
| Ferritique | Plus sensible à certains défauts thermiques, usage plus ciblé |
| Martensitique | Plus dur, plus délicat à souder proprement |
| Duplex | Bon compromis, mais demande une vraie maîtrise |
Ce qui distingue vraiment l’inox de l’acier classique
L’inox se distingue de l’acier carbone par son alliage et par sa réaction à la chaleur. La soudure sur inox exige une zone propre, car la moindre trace de graisse ou de meulage peut créer un défaut. Cette différence explique pourquoi le soudage demande plus de rigueur : l’acier pardonne parfois davantage, alors que l’inox révèle tout de suite les erreurs de technique. La corrosion reste le principal ennemi quand la surface est mal protégée.
Les familles d’alliages à connaître avant de souder
Il existe plusieurs familles d’inox, et chacune influence le soudage. L’inox austénitique reste le plus simple à souder, tandis que d’autres alliages supportent moins bien les écarts de température. Cette propriété change la soudure attendue, la vitesse d’avance et la finition finale. Avant de souder, il faut donc identifier la nuance, car la raison d’un bon résultat tient souvent à ce choix initial. Une même technique ne convient pas à tous les cas.
- Inox austénitique : très répandu et assez tolérant
- Inox ferritique : comportement plus sensible à la chaleur
- Inox martensitique : soudage plus délicat et contrôle renforcé
- Inox duplex : bon niveau mécanique, mais réglages précis nécessaires
Choisir le bon procédé sans se tromper
Le choix du procédé détermine souvent la qualité d’un soudage inox, surtout si vous devez souder une pièce fine ou un assemblage visible. Le TIG reste la méthode de référence quand la précision prime, tandis que le MIG devient intéressant dès qu’il faut avancer plus vite sur une série. Il existe aussi des cas plus complexes où une autre technique peut convenir, mais le plus important est de savoir relier le procédé au résultat recherché. Pour l’inox, la compétence ne se mesure pas seulement à la vitesse, mais à la régularité du cordon.
Vous pouvez utiliser un procédé ou un autre selon l’épaisseur, l’accès à la pièce et la finition attendue. Le soudage inox demande parfois une méthode douce, parfois une méthode plus productive, et ce choix change tout. Voici les critères utiles :
- Épaisseur de la pièce et risque de perçage
- Niveau de précision recherché sur le cordon
- Vitesse de production attendue
- Accès à la zone à souder
- Expérience de la personne qui doit souder
Quand le TIG devient la référence
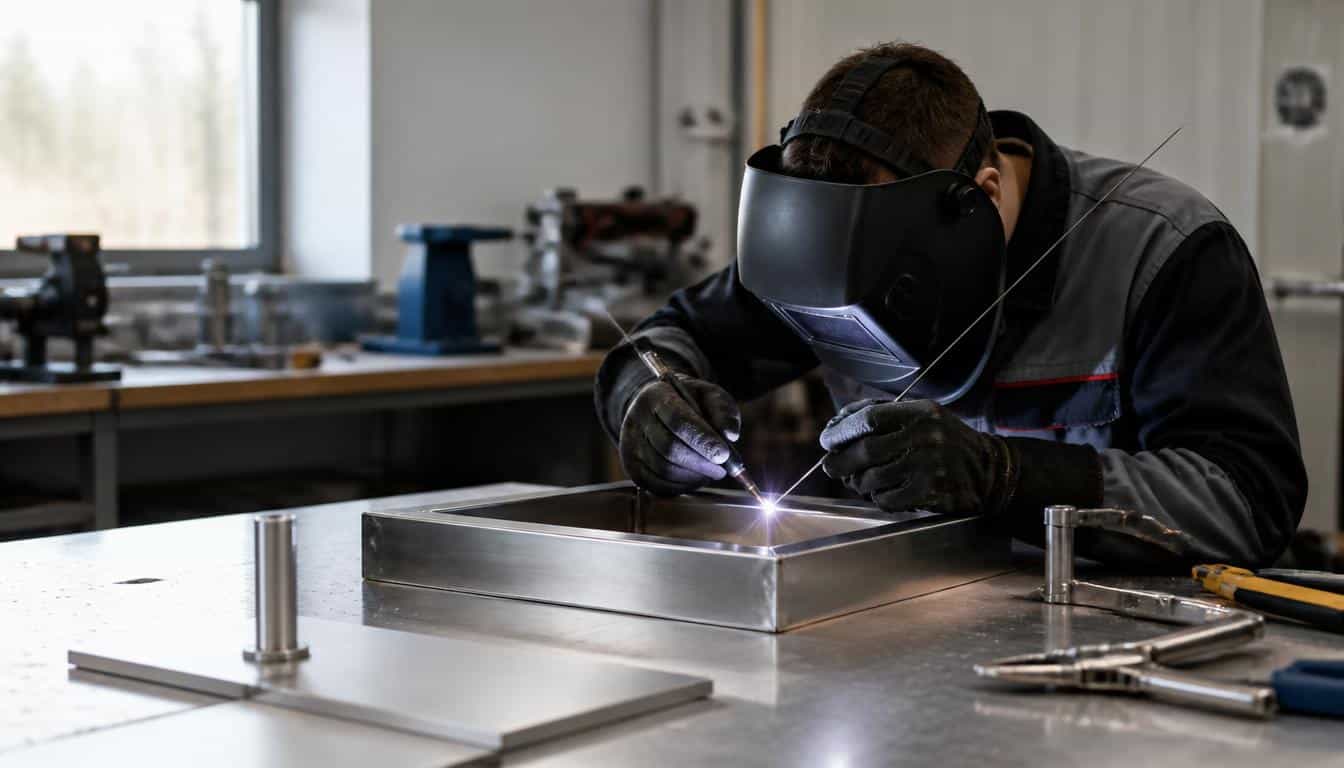
Le TIG devient la référence dès qu’il faut souder l’inox avec finesse. Cette technique offre un excellent contrôle du bain, ce qui est important sur les pièces visibles, les tubes fins ou les assemblages propres. Le procédé reste plus complexe à maîtriser, mais il donne une finition nette et limite les projections. Si vous cherchez une soudure régulière et très précise, le TIG est souvent le meilleur choix.
Dans quels cas le MIG reste le plus pratique
Le MIG reste pratique quand le temps compte et que la pièce accepte un peu moins de finesse. Ce procédé convient à certains inox plus épais, à des travaux répétitifs ou à des montages où la productivité compte autant que la qualité visuelle. Il est plus simple à utiliser dans plusieurs cas, mais il demande tout de même un réglage sérieux pour éviter une soudure trop chaude ou trop irrégulière.
Les autres méthodes à envisager selon la pièce
Selon la pièce, d’autres méthodes peuvent être envisagées, notamment pour des réparations simples ou des assemblages spécifiques. Le bon procédé dépend alors du métal, de l’accès et du niveau de finition attendu. Dans un atelier, il est important de ne pas forcer une technique sur un cas difficile. Le soudage inox reste plus fiable quand la méthode correspond vraiment au besoin.
Réussir une préparation propre avant l’assemblage
La préparation d’une pièce en inox conditionne la qualité de la soudure finale. Avant d’assembler, il faut nettoyer chaque surface, supprimer les graisses, les poussières et les traces d’oxydation, puis vérifier l’ajustement des bords. Un matériel propre et des consommables adaptés réduisent les risques de contamination, ce qui est important pour éviter une soudure poreuse ou terne. La raison est simple : sur l’inox, la moindre saleté peut perturber l’assemblage et nuire à la résistance de la zone travaillée.
Pour souder correctement, prenez le temps de préparer le métal et de contrôler le flux de travail autour de la pièce. Une mauvaise préparation peut créer une finition irrégulière, des reprises inutiles ou une corrosion prématurée. Les erreurs les plus fréquentes sont faciles à repérer : bord mal aligné, surface grasse, meulage sale, ou pièce encore chaude avant l’assemblage. Cette étape demande de la précaution, mais elle fait gagner du temps ensuite.
Nettoyer et ajuster sans contaminer la surface
La surface de chaque pièce doit être propre avant l’assemblage. Utiliser une brosse dédiée à l’inox, un dégraissant adapté et un chiffon non pelucheux limite la contamination. Il faut aussi éviter de mélanger les outils avec ceux utilisés sur l’acier carbone, car des particules de métal peuvent migrer sur l’inox. Cette précaution protège la soudure et la tenue dans le temps.
Préparer les bords pour un assemblage stable
Un bon assemblage repose sur des bords réguliers et bien ajustés. Si la pièce présente un jeu trop large ou une coupe irrégulière, la soudure devient plus difficile et le risque de déformation augmente. Le soudage inox supporte mal les approximations, surtout quand la surface est fine. Un contrôle visuel rapide avant de commencer évite souvent une reprise longue et coûteuse.
Sur une pièce bien préparée, la fusion se fait de manière plus stable et la finition reste plus propre. C’est la meilleure façon d’obtenir un résultat durable sans forcer sur le métal.
Régler la chaleur, le gaz et la torche avec précision
Le réglage thermique est au cœur du soudage inox, car une chaleur trop forte abîme vite la zone soudée. Le gaz de protection doit envelopper le bain de fusion pour éviter l’oxydation, tandis que la torche doit rester bien orientée et stable. Selon le procédé, le choix du gaz change : un mélange adapté au MIG n’a pas le même effet qu’un gaz utilisé en TIG. Pour assurer un cordon propre, il faut aussi contrôler la vitesse d’avance et garder un geste doux.
Le soudage devient délicat dès que la chauffe monte trop vite, car l’inox se déforme et perd en qualité visuelle. Un apport thermique mesuré permet d’assurer une fusion régulière, sans brûler la pièce ni créer de zones ternes. La torche doit rester à distance constante, avec un angle cohérent et un mouvement fluide. Cette technique semble simple, mais elle devient complexe dès que la pièce est fine ou ouverte sur plusieurs côtés.
Pourquoi le gaz change tout sur l’inox
Le gaz protège la zone de fusion contre l’air ambiant, et cette protection change tout sur l’inox. Sans gaz suffisant, la soudure s’oxyde, noircit ou perd en régularité. Le bon réglage permet d’assurer une meilleure pénétration et une finition plus propre. Dans le soudage inox, le gaz n’est pas un détail : il conditionne la qualité du cordon et la résistance de surface.
Comment limiter la chauffe et garder un cordon propre
Pour limiter la chauffe, il faut avancer à une vitesse régulière, éviter les arrêts longs et garder la torche bien dirigée. Une pièce trop chaude se déforme plus vite et peut perdre sa forme initiale. Le soudage inox demande donc un geste souple, une fusion contrôlée et un flux de gaz constant. En pratique, un réglage doux donne souvent un meilleur résultat qu’un réglage trop agressif.
Éviter les défauts qui abîment la soudure
Les défauts du soudage inox apparaissent souvent à cause d’une surchauffe, d’une mauvaise protection ou d’une contamination de surface. Une soudure soudé trop vite peut laisser un cordon irrégulier, des projections ou une oxydation visible. La différence entre un bon et un mauvais résultat tient souvent à la précaution prise dès le départ. Sur l’inoxydable, une erreur de réglage peut aussi favoriser la corrosion, surtout si la surface n’a pas été correctement protégée.
Il est important de savoir repérer une soudure douteuse à l’œil nu : couleur trop sombre, déformation marquée, manque de régularité, ou zone qui semble brûlée. Une pièce soudé sur un mauvais métal d’apport peut aussi présenter une tenue médiocre. Le problème devient plus délicat quand l’acier, la fonte, l’aluminium ou le cuivre entrent en jeu dans des assemblages mal pensés. Pour éviter cela, il faut contrôler la compatibilité des matériaux et reprendre la zone si nécessaire.
Reconnaître une soudure fragile avant qu’elle ne pose problème
Une soudure fragile montre souvent des signes visibles : aspect granuleux, manque de fusion, coloration anormale ou surface irrégulière. La corrosion peut ensuite s’installer plus vite sur la zone soudée. La raison est simple : la protection de l’inox a été altérée. Si la finition semble douteuse, mieux vaut reprendre la zone plutôt que de laisser un défaut s’installer.
Corriger une zone mal réalisée sans aggraver le défaut
Corriger une zone mal réalisée demande de retirer proprement la partie défectueuse, puis de nettoyer à nouveau la surface. Il faut éviter d’ajouter de la matière sur une zone déjà contaminée, car le défaut réapparaîtra. Le soudage inox supporte mal les reprises improvisées. Une correction propre passe par une préparation sérieuse, un métal d’apport adapté et un contrôle final attentif.
Appliquer les bons réflexes pour un résultat durable
Le résultat durable dépend surtout de votre compétence, de votre méthode et de votre capacité à utiliser le bon matériel au bon moment. Pour souder l’inox correctement, il faut savoir choisir le procédé, adapter le fil d’apport et garder une pièce propre jusqu’au contrôle final. Cette technique demande de la régularité, mais elle devient plus simple quand vous répétez les mêmes gestes avec précision. Dans bien des cas, un alliage bien identifié évite déjà une grande partie des erreurs.
La finition compte autant que l’assemblage, car elle révèle la qualité du travail. Un bon soudage inox doit assurer une tenue propre, sans surchauffe visible ni reprise inutile. Vous pouvez utiliser une méthode plus douce sur les pièces fines et réserver une approche plus rapide aux cas où la production prime. Le métal d’apport, le fil et le matériel doivent rester cohérents avec la pièce, sinon la durabilité baisse. Dans un atelier de fabrication comme en maintenance, cette logique reste la même.
Conseils pratiques pour gagner en régularité
Pour gagner en régularité, il faut savoir garder le même angle de torche, la même vitesse et le même apport. Une compétence se construit souvent par petites séries, avec des essais sur chute avant de travailler la pièce finale. Le choix de la méthode dépend alors du niveau du soudeur et du rendu attendu. Un contrôle visuel après refroidissement aide aussi à repérer les écarts de finition.
Quand choisir une méthode plutôt qu’une autre
Choisir une méthode plutôt qu’une autre dépend du cas concret : précision, cadence, accès et épaisseur. Le TIG reste idéal pour les pièces visibles, tandis que le MIG peut mieux convenir à certains assemblages répétitifs. Le soudage inox exige donc un vrai savoir-faire de sélection, car le bon procédé facilite le travail et améliore la tenue finale. Cette compétence devient précieuse en fabrication comme en maintenance.
Au fil des projets, vous verrez qu’un bon résultat repose moins sur la force que sur la méthode. C’est là que le soudage inox prend toute sa valeur : une pièce bien préparée, un apport maîtrisé et une finition propre font la différence.
FAQ – Questions fréquentes sur le soudage inox
Peut-on souder l’inox avec une baguette acier ?
En général, il vaut mieux éviter, car une baguette acier peut nuire à la tenue et favoriser la corrosion. Pour une soudure durable, utilisez un métal d’apport compatible avec l’inox.
Quel procédé convient le mieux pour débuter sur l’inox ?
Le TIG est souvent le plus pédagogique pour apprendre, car il offre un meilleur contrôle du bain. Le MIG reste utile si vous cherchez un procédé plus rapide sur certaines pièces.
Faut-il privilégier le TIG ou le MIG selon l’épaisseur ?
Sur une tôle fine, le TIG aide à garder une meilleure finition. Sur une pièce plus épaisse ou en série, le MIG peut être plus pratique. Le bon choix dépend du cas.
Quel gaz utiliser pour obtenir une soudure propre ?
Le gaz doit être adapté au procédé et à la pièce. Un bon gaz de protection limite l’oxydation, améliore la fusion et aide à obtenir une finition plus nette.
Comment éviter qu’une pièce en inox se déforme ?
Il faut réduire l’apport thermique, avancer régulièrement et limiter les points d’arrêt. Une pièce bien maintenue et un réglage doux aident beaucoup à éviter la déformation.
Pourquoi l’inox peut-il rouiller après soudage ?
La corrosion peut apparaître si la surface a été contaminée, trop chauffée ou mal protégée. Une soudure mal nettoyée perd une partie de sa résistance inoxydable.
Quel métal d’apport choisir pour un résultat durable ?
Le métal d’apport doit être compatible avec la nuance d’inox et le procédé utilisé. Un choix cohérent améliore la tenue, la finition et la résistance à la corrosion.
Comment reconnaître une bonne finition visuelle ?
Une bonne finition présente un cordon régulier, une couleur maîtrisée et peu de traces de chauffe. L’aspect doit être homogène, sans oxydation marquée ni irrégularité visible.